

Явление старения и методы очистки клина
Клинявляется важным инструментом для проволоки Склеивание В процессе корпусирования полупроводников. В данной статье описывается явление старения клина. Исследование показывает, что причинами старения клина являются износ торцевой поверхности клина и воздействие продукта на торцевую поверхность клина. Износ торцевой поверхности клина необратим. Продукт на торцевой поверхности клина можно удалить методами очистки, что позволяет продолжать использовать клин до его выхода из строя из-за износа.
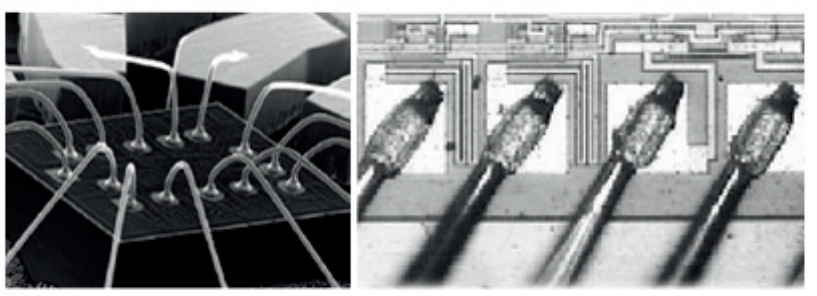
Склеивание — один из процессов в корпусировании интегральных схем. Для соединения используются металлические провода, такие как золотая проволока, алюминиевая проволока или золотые и алюминиевые полосы.Эт чип и выводная рамка, чтобы миниатюрный чип мог быть соединен с внешней цепью. В зависимости от способа сварки, различают сварку шариками и сварку клином. Эти два метода имеют совершенно разные первые и вторые точки сварки, поэтому их пространственные характеристики различны. Сварка клином имеет меньшие пространственные рабочие характеристики, уменьшает искажения сигнала между высокими частотами и улучшает его стабильность. Кроме того, она подходит для сварки изделий высокой мощности. Необходимый инструмент называется сваркой клином.
Явление клинового старения
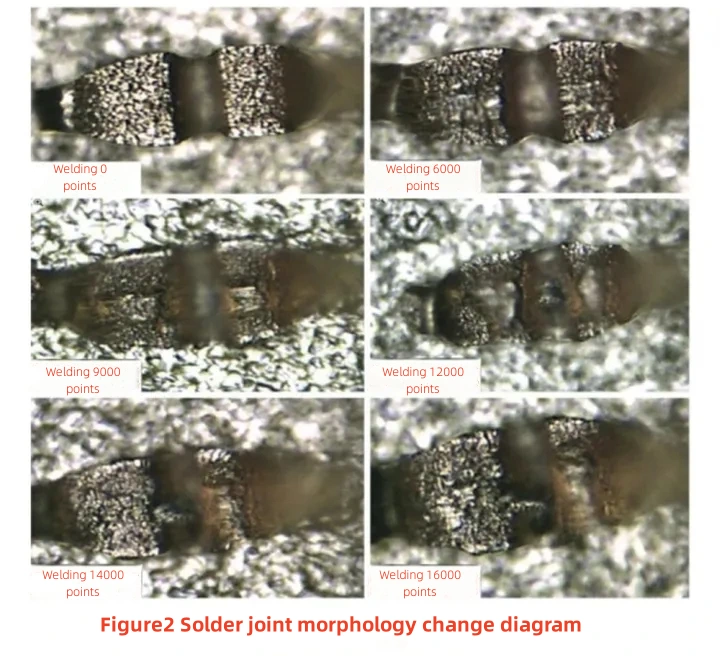
Торцевая поверхность нового клина чистая, гладкая, без трещин и раковин. После многократной сварки клин прилипает к загрязняющим частицам и частично повреждается, что приводит к старению клина, которое в основном проявляется в ухудшении морфологии паяного соединения, снижении усилия отрыва вывода, а в тяжелых случаях проволока ломается или деформируется. В реальной эксплуатации микросборки с золотой проволокой, обычно после 7000–9000 сварок, оператор сообщает о таких проблемах, как чрезмерная деформация паяного соединения или неполные паяные соединения, а срок службы клина намного меньше заводского номинального значения в 50 000 раз. В это время, если оператор в частном порядке отрегулирует параметры сварки или методы сварки, чтобы получить лучшую морфологию паяного соединения, это приведет к холодному паяному соединению. На рисунке 2 показана морфология паяного соединения клина из сплава карбида титана при тех же параметрах сварки и многократной сварке золотой проволокой на той же подложке, на новом клине и после 3000, 6000, 9000, 12000, 14000 и 16000 сварок. Видно, что морфология паяного соединения нового клина хорошая, но ухудшается после 9000 циклов сварки и не соответствует требованиям контроля после 16000 циклов сварки.
Причины и решения проблемы старения клина
1. Износ торцевой поверхности фрезы
В процессе сварки проволокой горячая сварка будет оказывать давление с торцевой поверхности клина, вызывая сжатие металла вывода и контактной площадки, создавая определенную взаимную пластическую деформацию и плотный контакт, а их молекулы диффундируют и прочно соединяются. Ультразвуковая сварка будет генерировать ультразвуковую энергию от преобразователя, чтобы вибрировать клин, создавать трение ультразвуковой частоты между выводом и металлом контактной площадки, удалять оксидный слой на границе раздела и вызывать упругую деформацию. Оба этих принципа соединения приведут к напряжению торцевой поверхности клина, и конец клина будет изнашиваться после многократной сварки, что приведет к серьезной деформации паяного соединения. Обычные контактные площадки для присоединения в процессе микросборки включают в себя открытые контактные площадки чипа, контактные площадки печатных плат, контактные площадки тонкопленочных печатных плат, контактные площадки LTCC-печатных плат и контактные площадки металлических корпусов. В реальной эксплуатации износ торцевой поверхности лезвия более серьезен на свариваемой поверхности с высокой твердостью и шероховатостью поверхности, например, износ контактной площадки металлического корпуса корпуса более серьезен, чем у других площадок.
Кроме того, износ торцевой поверхности режущей головки также зависит от метода эксплуатации. При использовании ручного оборудования для сварки метод эксплуатации оказывает большее влияние на торцевую поверхность клина. Например, если руки оператора дрожат или он прилагает слишком большое усилие во время сварки, износ торцевой поверхности режущей головки будет ускорен. Это явление часто встречается у новичков. При использовании автоматического оборудования для сварки срок службы клина значительно увеличивается, поскольку рабочие параметры контролируются и являются высокопостоянными. В процессе сварки проволокой износ торцевой поверхности режущей головки является естественной потерей и неизбежен. Единственный способ — избегать неправильной эксплуатации и уменьшить износ клина.
2. Поверхность торца режущей головки изделия
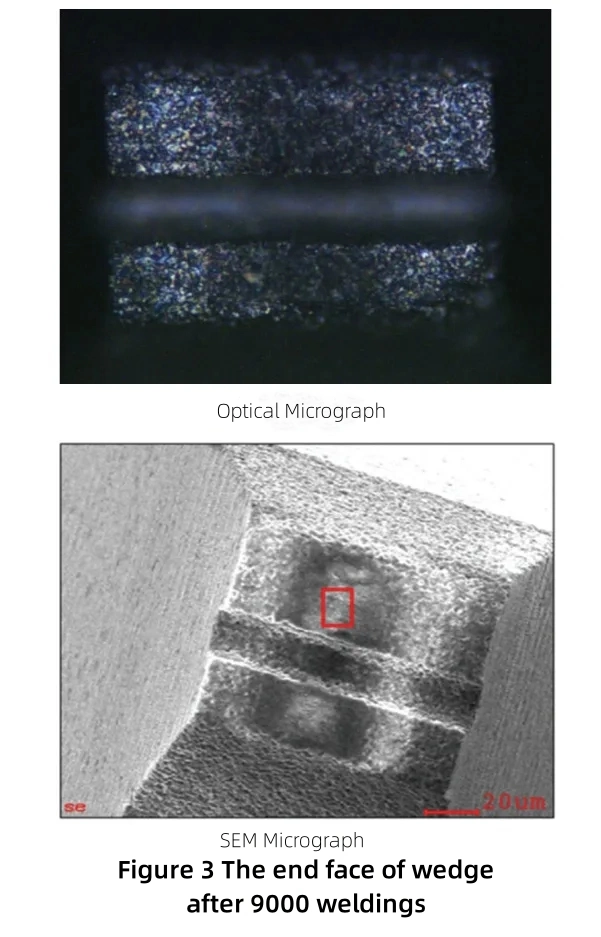
В ходе реальной эксплуатации проволочной сварки было обнаружено, что срок службы некоторых клиньев оказался значительно короче эмпирического. Микроскопическое наблюдение не выявило явного износа на торцевой поверхности клина, однако на торцевой поверхности образовался слой плёнки. На рисунке 3 представлены оптическая микрофотография и микрофотография, полученная в сканирующем электронном микроскопе (СЭМ), торцевой поверхности клина после 9000 сварок. Видно, что на торцевой поверхности клина образовался слой плёнки, что повлияло на плоскостность торцевой поверхности клина и вызвало серьёзную деформацию паяного соединения.
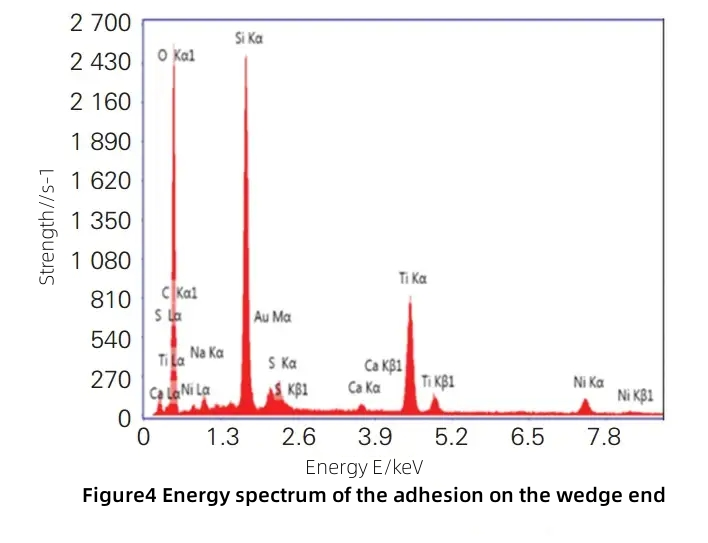
С помощью анализа спектра EDX было обнаружено, что содержание кремния и кислорода в пленке на конце клина было высоким, как показано на рисунке 4. Предварительное заключение состоит в том, что кремний может поступать из чипов, выводов, подложек и т. д. Элемент кремний постепенно диффундирует (или сплавляется) с клином в процессе сварки и накапливается на торцевой поверхности клина в течение длительного времени, влияя на сварку.
Очистка клиньев
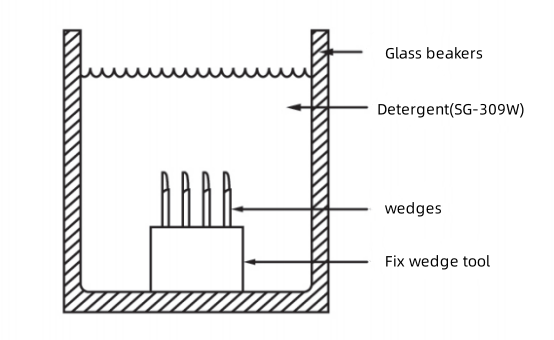
- Средство для очистки клиньев: SG-309W
- Этапы очистки
①Подготовьте две емкости: одну наполните чистящим средством (глубина чистящего средства должна быть достаточной, чтобы покрыть клин), а другую наполните чистой водой;
② Положите клин плашмя в ёмкость с чистящим средством и замочите его на 20–30 секунд. Во время замачивания держите клин пинцетом и встряхивайте его 3–5 раз. После замачивания немедленно опустите клин в чистую воду;
③ Установите клин вертикально в приспособление (остриём вверх) и вибрируйте в ультразвуковой ванне, наполненной чистой водой, изопропиловым спиртом или этанолом, в течение 5 минут. Затем извлеките клин и просушите поверхность и внутреннюю часть отверстия с помощью воздушного пистолета.
- Меры предосторожности
①В процессе работы встречается клиновидный наконечник
② Во время работы надевайте резиновые перчатки, чтобы избежать контакта с клином голыми руками.
③Не допускайте прямого контакта чистящего средства с кожей. При попадании на кожу немедленно промойте чистой водой.
язаключение
Клин устанавливается на устройство для соединения проводов и является важным инструментом для микросборочной сварки проводов. В данной статье рассматривается явление старения клина и объясняются две его причины: износ торцевой поверхности лезвия клина и образование соединений кремния и кислорода на торцевой поверхности лезвия. Износ торцевой поверхности лезвия клина необратим. Образование на торцевой поверхности лезвия клина можно устранить методами очистки, что позволяет продолжать использовать клин до его выхода из строя из-за износа. Если вы хотите узнать больше о клине, например, материалы, структура и идеи выбора, пожалуйста, не стесняйтесь связаться с нами. Спасибо за просмотр.
