

Инструмент для соединения проводов, клин для соединения
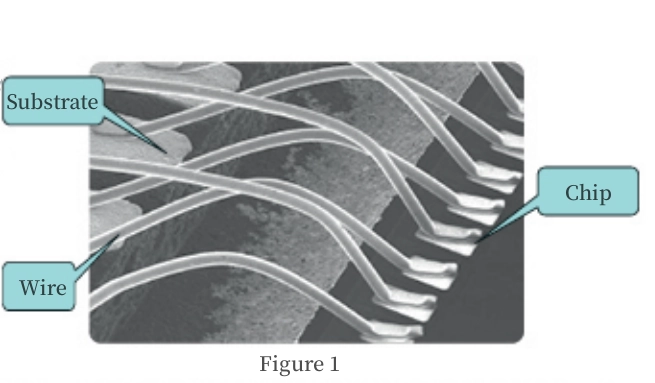
В этой статье представлены структура, материалы и идеи выбора наиболее часто используемых связующих материалов. Клин Для разварки микросборок. Разделитель, также известный как стальное сопло и вертикальная игла, является важным компонентом разварки проводов в процессе корпусирования полупроводников, который обычно включает очистку, спекание кристалла устройства, разварку проводов, герметизацию колпачка и другие процессы. Разварка проводов — это технология, обеспечивающая электрическое соединение и информационный обмен между кристаллом и подложкой. Разделитель устанавливается на машине разварки проводов. Под воздействием внешней энергии (ультразвука, давления, тепла), посредством пластической деформации металла и твердофазной диффузии атомов, формируется провод (золотая проволока, золотая полоса, алюминиевая проволока, алюминиевая полоса, медная проволока, медная полоса) и контактная площадка. Для достижения соединения между кристаллом и схемой, как показано на рисунке 1.
1. Структура клинового соединения
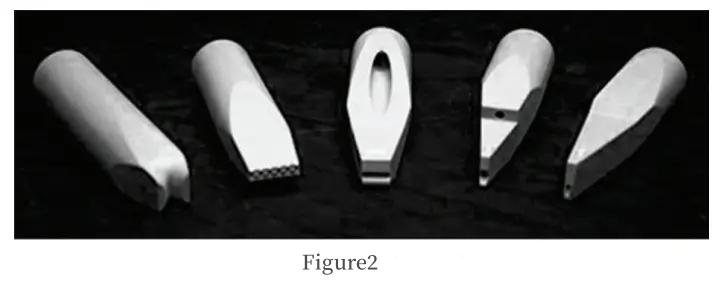
Основной корпус разделительного инструмента обычно имеет цилиндрическую форму, а форма режущей головки — клиновидную. Задняя часть резака имеет отверстие для ввода соединительного провода, а апертура отверстия зависит от диаметра используемого провода. Торцевая поверхность режущей головки имеет различные конструкции в соответствии с потребностями использования, а торцевая поверхность режущей головки определяет размер и форму паяного соединения. При использовании соединительный провод проходит через отверстие разделителя и образует угол 30° ~ 60° между соединительным проводом и горизонтальной плоскостью области соединения. Когда разделитель опускается в область соединения, разделитель прижимает соединительный провод к области соединения, образуя лопатообразное или подковообразное паяное соединение. Некоторые клинья для соединения показаны на рисунке 2.
2. Материал для склеивания клиньев
В процессе сварки, соединительные провода, проходящие через клин, создают давление и трение между головкой скалывателя и металлической контактной площадкой. Поэтому для изготовления скалывателей обычно используются материалы с высокой твёрдостью и прочностью. Сочетание требований к резке и сварке требует, чтобы материал скалывателя обладал высокой плотностью, прочностью на изгиб и мог обрабатывать гладкую поверхность. К распространённым режущим материалам относятся карбид вольфрама (твёрдый сплав), карбид титана и керамика.
Карбид вольфрама обладает высокой устойчивостью к повреждениям и широко использовался в производстве режущих инструментов в ранние годы. Однако обработка карбида вольфрама относительно сложна, и получить плотную и беспористую поверхность непросто. Карбид вольфрама обладает высокой теплопроводностью. Чтобы предотвратить отвод тепла от контактной площадки режущей кромкой во время сварки, Процесс склеивания, режущая кромка из карбида вольфрама должна быть нагрета в процессе соединения.
Плотность карбида титана ниже, чем у карбида вольфрама, и он более гибкий, чем карбид вольфрама. При использовании того же ультразвукового преобразователя и той же конструкции лезвия, амплитуда ультразвуковой волны, передаваемой лезвию из карбида титана, на 20% выше, чем у лезвия из карбида вольфрама.
В последние годы керамика широко применяется в производстве режущих инструментов благодаря своим превосходным характеристикам: гладкости, плотности, отсутствию пор и стабильности химических свойств. Обработка торцов и отверстий керамическими скалывателями лучше, чем у карбида вольфрама. Кроме того, керамические скалыватели обладают низкой теплопроводностью, что позволяет не нагревать сам скалыватель.
3. Выбор клина для склеивания
Выбор определяет качество соединения выводного провода. Необходимо комплексно учитывать такие факторы, как размер контактной площадки, расстояние между контактными площадками, глубина сварки, диаметр и твёрдость вывода, скорость и точность сварки. Диаметр клиновых скребков обычно составляет 1/16 дюйма (1,58 мм), и они делятся на сплошные и полые. Большинство клиновых скребков подают проволоку в нижнюю часть резака под углом 30°, 45° или 60°. Полые скребки выбираются для изделий с глубокими полостями, и проволока пропускается вертикально через полый клиновой скребок, как показано на рисунке 3. Сплошные скребки часто выбирают для массового производства из-за их высокой скорости соединения и высокой плотности паяного соединения. Полые скребки выбираются из-за их способности соединять изделия с глубокими полостями, и разница в соединении с сплошными скребками показана на рисунке 3.
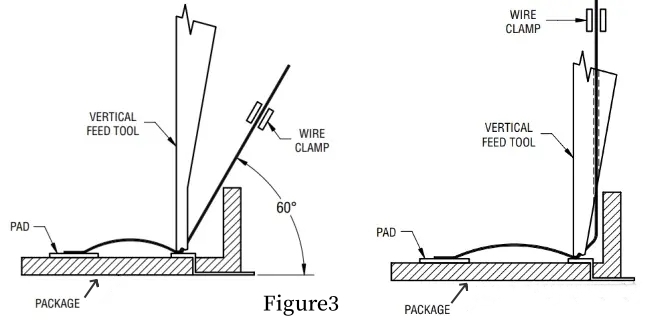
Как видно на рисунке 3, при сварке глубокой полости или с боковой стенкой проволока сплошного ножа легко касается боковой стенки, образуя скрытое соединение. Полый нож позволяет избежать этой проблемы. Однако, по сравнению со сплошным ножом, полый нож имеет ряд недостатков, таких как низкая скорость сварки, сложность контроля плотности паяного соединения и плотности хвостовой проволоки.
Конструкция наконечника клина показана на рисунке 4.
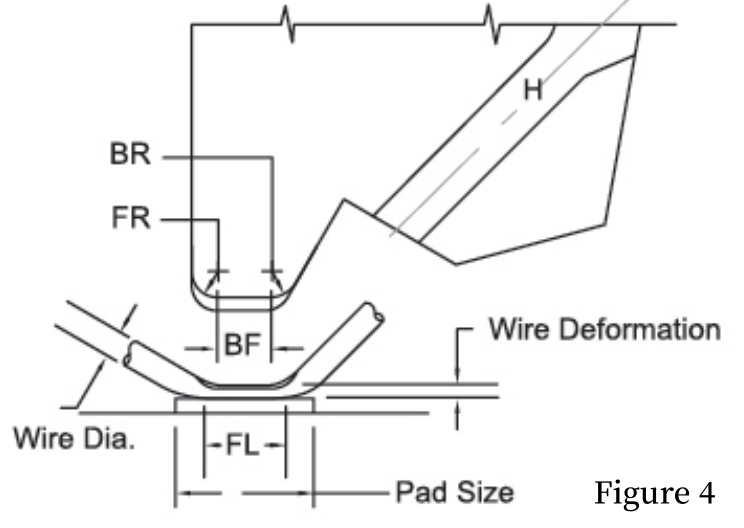
Диаметр отверстия (H): Апертура определяет, сможет ли соединительная линия пройти через резак без помех. Если внутренняя апертура слишком большая, точка соединения будет смещена или смещена петлей, и даже паяное соединение будет деформировано ненормально. Если внутренняя апертура слишком мала, соединительная линия будет треться о внутреннюю стенку разделителя, что приведет к износу и снижению качества соединения. Поскольку соединительная проволока имеет угол подачи, зазор между отверстием соединительной проволоки и ножом разделителя, как правило, должен быть более 10 мкм, чтобы гарантировать отсутствие трения или сопротивления во время подачи проволоки.
Радиус скругления (FR): FR практически не влияет на первую сварку, а в основном обеспечивает процесс петлевого перехода (LOOP) для второй сварки, облегчая формирование линейной дуги. Слишком малый радиус FR увеличит вероятность растрескивания или образования трещин во втором корне шва. Как правило, размер FR равен диаметру проволоки или немного больше него; для золотой проволоки FR может быть выбран меньше диаметра проволоки.
Задний радиус (BR): BR в основном используется для перехода первой связи во время процесса LOOP, облегчая формирование дуги первой линии связи. Во-вторых, он облегчает разрыв проволоки. Выбор BR помогает поддерживать последовательность в формировании хвостовых проволок во время процесса разрыва проволоки, что полезно для контроля хвостовых проволок и позволяет избежать коротких замыканий, вызванных длинными хвостовыми проволоками, а также плохой деформации паяного соединения, вызванной короткими хвостовыми проволоками. Вообще говоря, золотая проволока использует меньший BR, чтобы помочь чисто отрезать проволоку. Если BR выбран слишком маленьким, легко вызвать трещины или изломы в корне паяного соединения; Чрезмерный выбор может привести к неполному разрыву проволоки в процессе сварки. Выбор размера общего BR такой же, как диаметр проволоки; Для золотой проволоки BR может быть меньше диаметра проволоки.
Ширина клина (BF): Выбор BF зависит от диаметра проволоки и размера контактной площадки. Согласно стандарту GJB548C, длина клина должна быть в 1,5–6 раз больше диаметра проволоки, так как слишком короткий клин может легко снизить прочность соединения или сделать его ненадёжным. Поэтому, как правило, она должна быть в 1,5 раза больше диаметра проволоки, а длина не должна превышать размер контактной площадки или быть в 6 раз больше диаметра проволоки.
Длина соединения (BL): BL в основном состоит из FR, BF и BR, как показано на рисунке 4. Поэтому, если размер контактной площадки слишком мал, необходимо следить за тем, чтобы размеры FR, BF и BR ножа для разделения находились в пределах размера контактной площадки, чтобы избежать превышения размера паяного соединения контактной площадки. Обычно BL = BF + 1/3FR + 1/3BR.
4. Подведите итоги
Клин для склеивания является важным инструментом для пайки выводов микросборок. В гражданской сфере пайка выводов используется в основном в микросхемах, памяти, флэш-памяти, датчиках, потребительской электронике, автомобильной электронике, силовых устройствах и других отраслях. В военной сфере пайка выводов используется в основном в радиочастотных микросхемах, фильтрах, головках самонаведения ракет, оружии и оборудовании, системах электронного противодействия информации, компонентах космических РЛС с фазированной антенной решеткой, военной электронике, аэрокосмической, авиационной и коммуникационной отраслях. В данной статье представлены материалы, структура и принципы выбора распространённых клиновых соединений, что помогает пользователям выбирать наиболее подходящие клиновые соединения для получения хорошего качества сварки и снижения затрат.