

楔块老化现象及清洁方法
楔是电线的重要工具 粘合 在半导体封装工艺中,楔形片老化现象十分常见。研究表明,楔形片老化的原因是楔形片端面的磨损和端面积垢的影响。楔形片端面的磨损是不可逆的,可以通过清洁的方法去除端面积垢,使楔形片在因磨损失效之前能够继续使用。
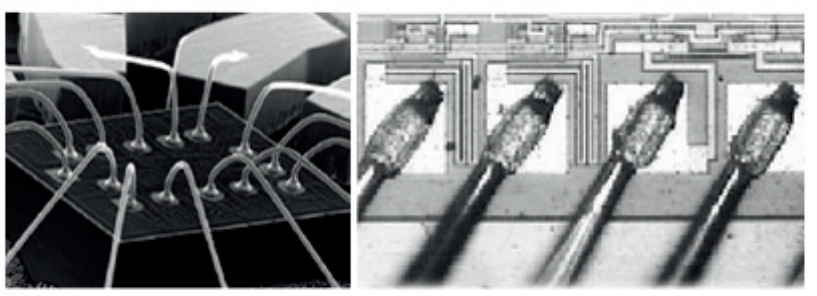
键合是集成电路封装行业的工艺之一,利用金线、铝线或金铝带等金属线将芯片与芯片连接起来。等等 将芯片与引线框架连接在一起,使微小的芯片与外部电路互连。根据焊接形状的不同,又分为球焊和楔焊。两者的第一焊接点和第二焊接点完全不同,因此具有不同的空间特性。楔焊具有更小的空间操作能力,减少了高频之间的信号失真,使信号的一致性更好,同时适用于大功率产品的焊接。所需的工具称为键合楔。
楔形老化现象
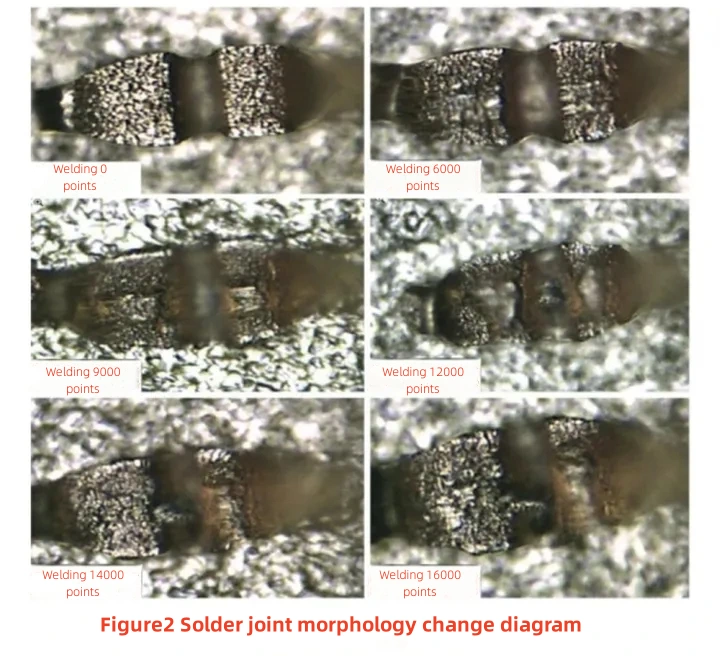
新的楔块端面清洁、光滑,无裂纹、凹坑。经过多次焊接后,楔块会粘附污染颗粒并发生局部损伤,造成楔块老化,主要表现为焊点形貌恶化,引线拉脱力降低,严重时会导致焊丝断裂或翘曲。在微组装金线键合的实际操作中,通常经过7000~9000次焊接后,操作人员就会反映焊点变形过度或焊点不完整等问题,楔块的使用寿命远低于工厂标称的5万次。此时,如果操作人员私自调整焊接参数或焊接工艺以获得更优的焊点形貌,就会造成冷焊点。图2为在同一基板上采用相同焊接参数和重复金丝焊接的碳化钛合金键合楔块、新品楔块以及经过3000、6000、9000、12000、14000、16000次焊接后的焊点形貌。可以看出,新品楔块的焊点形貌良好,但在9000次焊接循环后焊点形貌变差,在16000次焊接循环后无法满足检验要求。
楔形老化的原因及解决方法
1.刀具端面磨损
在引线键合过程中,热压焊接会从楔形件端面施加压力,使引线与焊盘金属受压产生一定的相互塑性变形而紧密接触,其分子发生扩散而牢固结合。超声波焊接会由换能器产生超声功率使楔形件振动,使引线与焊盘金属之间产生超声频率摩擦,去除界面氧化层,并产生弹性变形。这两种键合原理都会导致楔形件端面受力,多次焊接后楔形件端面会磨损,导致焊点严重变形。微组装工艺中常见的键合焊盘有裸芯片焊盘、印刷电路板焊盘、薄膜电路板焊盘、LTCC电路板焊盘以及封装金属盒焊盘。实际操作中,在硬度高、表面粗糙度大的焊接表面,刀片端面的磨损更为严重,如封装金属盒焊盘的磨损比其他焊盘更为严重。
此外,刀头端面的磨损还受操作方法的影响。使用手动键合设备进行键合操作时,操作方法对楔块端面的影响较大,例如焊接时操作人员的手抖或者用力过猛,都会加速刀头端面的磨损,这种现象在新手操作时经常发生。使用自动化设备进行键合操作时,由于操作参数可控且高度一致,楔块的寿命会大大提高。在引线键合过程中,刀头端面的磨损是一种自然损耗,是不可避免的,唯一的办法就是避免不当操作,减少楔块的磨损。
2.切割头端面产品
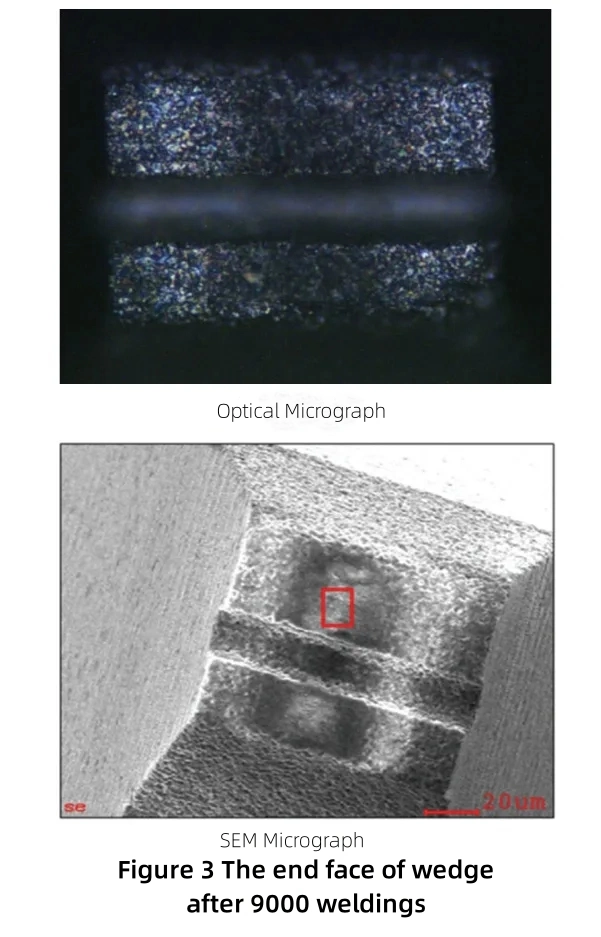
在实际的引线键合操作中,发现部分楔块的使用寿命远短于经验寿命。通过微观观察,楔块端面未发现明显磨损,但端面附着了一层薄膜。图3为某楔块经过9000次焊接后的端面光学显微照片和SEM显微照片。可以看出,楔块端面附着了一层薄膜,影响了楔块端面的平整度,并造成焊点严重变形。
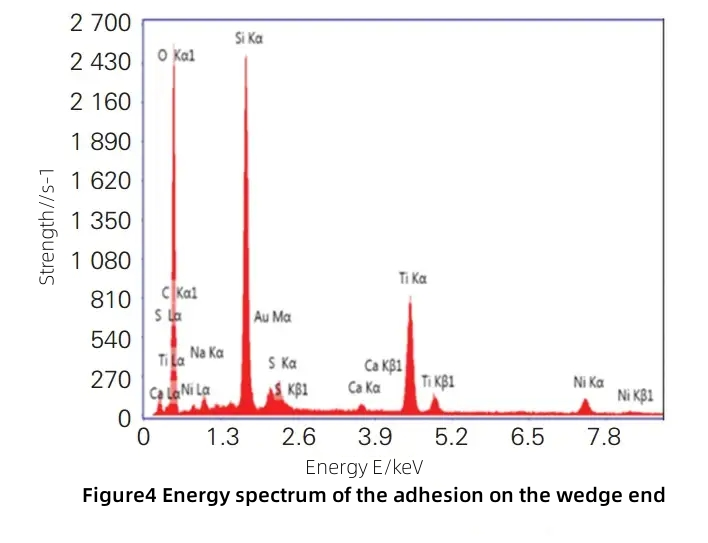
通过EDX能谱分析发现楔块端面薄膜中硅、氧含量较高,如图4所示。初步判断硅可能来自芯片、引线、基板等,硅元素在键合过程中逐渐扩散(或融合)到楔块中,并长期积累在楔块端面,影响焊接。
楔形清洁
- 楔形清洁剂:SG-309W
- 清洁步骤
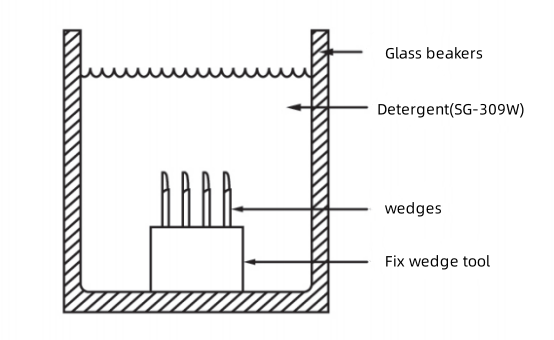
①准备两个容器,一个装满清洁剂(清洁剂的深度以覆盖楔子为宜),另一个装满清水;
②将楔子平放在盛有清洁剂的容器中浸泡20-30秒。浸泡过程中,用镊子夹住楔子,来回摇晃3-5次。浸泡完成后,立即将楔子放入清水中;
③ 将楔块垂直放入夹具中(尖端朝上),放入装有清水、异丙醇或乙醇的超声波清洗器中振动5分钟。然后取出楔块,用风枪吹干表面及孔内。
- 防范措施
①操作过程中遇到楔尖
②操作时戴橡胶手套,避免裸手接触楔子
③清洁剂不要直接接触皮肤,如果接触到皮肤,应立即用清水冲洗。
我结论
楔块安装在引线键合机上,是微组装引线键合的重要工具。本文介绍了楔块的老化现象,并阐明了造成老化现象的两个原因:楔块刀片端面的磨损和刀片端面硅氧化合物的生成。楔块刀片端面的磨损是不可逆的,可以通过清洁方法去除楔块刀片端面的生成,从而使楔块在因磨损而失效之前继续使用。如果您想了解更多关于楔块的信息,例如 材料、结构和选择理念,请随意 联系我们。感谢您的浏览。
