

引线键合工具键合楔
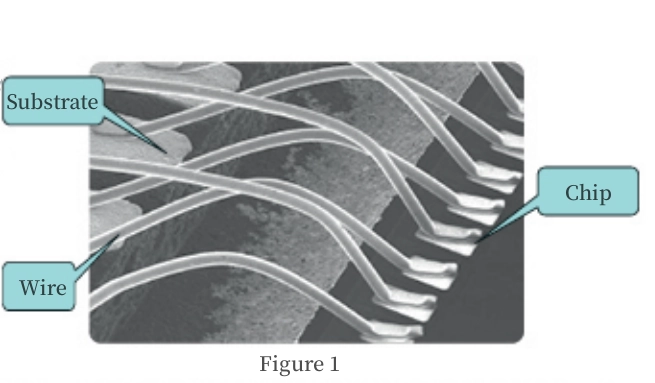
本文介绍了常用粘接的结构、材料、选择思路 楔 用于微组装引线键合。分线器又称钢嘴、立针,是半导体封装工艺中引线键合的重要部件,封装过程一般包括清洗、器件芯片烧结、引线键合、封盖等工序。引线键合是实现芯片与基板之间电气互连和信息互通的技术。分线器安装在引线键合机上,在外界能量(超声波、压力、热)作用下,通过金属的塑性变形和原子的固相扩散,形成引线(金线、金带、铝线、铝带、铜线、铜带)和键合焊盘,实现芯片与电路之间的互连,如图1所示。
1. 键合楔形结构
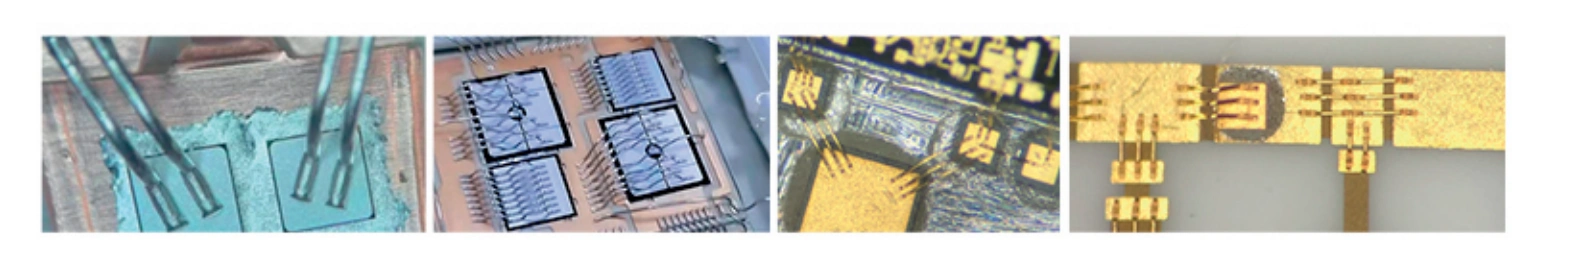
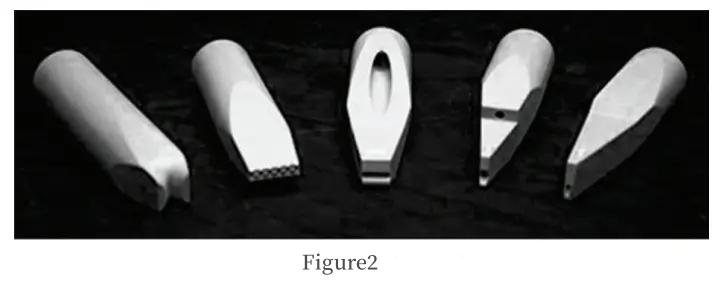
分线器主体通常为圆柱形,刀头形状为楔形。刀头背面有用于穿过键合引线的孔,孔径与所用引线的线径有关。刀头端面根据使用需要有多种结构,刀头端面决定了焊点的大小和形状。使用时,引线穿过分线器的开孔,与键合区水平面形成30°~60°夹角。当分线器下降到键合区时,分线器会将引线压在键合区上,形成铲形或马蹄形焊点。一些键合楔如图2所示。
2. 键合楔材料
在键合工作过程中,键合线穿过键合楔,在切割刀头与焊盘金属之间产生压力和摩擦力。因此,通常采用硬度高、韧性强的材料制作切割刀。结合切割工艺和键合工艺的要求,要求切割材料密度高、抗弯强度高,并能加工出光滑的表面。常见的切割材料包括碳化钨(硬质合金)、碳化钛和陶瓷。
碳化钨具有很强的抗损伤能力,早期被广泛应用于切削刀具的生产。然而,碳化钨的加工相对困难,不易获得致密、无孔隙的加工表面。碳化钨具有较高的导热性。为了避免在切削过程中焊盘上的热量被切削刃带走,必须使用碳化钨作为切削刃。 粘合工艺,在粘合过程中必须对碳化钨刀刃进行加热。
碳化钛的材料密度比碳化钨低,且比碳化钨柔韧性好,当使用相同的超声换能器、相同的刀片结构时,超声波传递到碳化钛刀片产生的振幅比碳化钨刀片大20%。
近年来,陶瓷因其光滑、致密、无气孔、化学性质稳定等优良特性,被广泛应用于刀具生产。陶瓷劈刀的端面和内孔加工性能优于碳化钨劈刀。此外,陶瓷劈刀导热系数低,劈刀本身不会发热。
3. 键合楔的选择
楔形分离器的选型决定了引线的键合质量,应综合考虑键合焊盘大小、键合焊盘间距、焊接深度、引线直径及硬度、焊接速度和精度等因素。楔形分离器的直径一般为1/16英寸(1.58mm),分为实心和空心分离器。大多数楔形分离器以30°、45°或60°的送丝角将焊丝送入分离器底部。对于深腔产品选择空心分离器,焊丝垂直穿过空心楔形分离器,如图3所示。实心分离器由于键合速度快、焊点一致性高,常被选用于大批量生产。选择空心分离器是因为它能够键合深腔产品,与实心分离器的键合差异如图3所示。
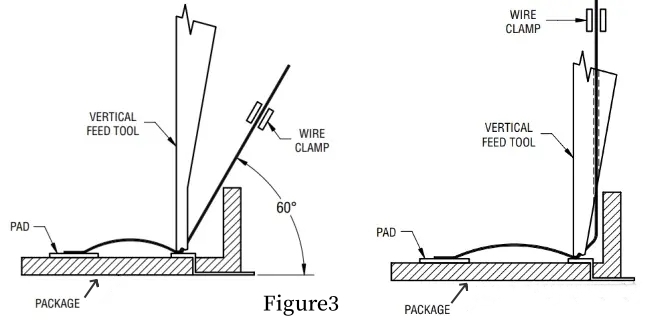
从图3可以看出,当键合较深的腔体或有侧壁的元件时,实心分刀的焊线容易碰到侧壁,造成隐蔽的Bond。空心分刀可以避免这个问题。但是,空心分刀相比实心分刀也存在键合速率低、焊点一致性难控制、尾线一致性难控制等缺点。
Bonding wedge的尖端结构如图4所示。
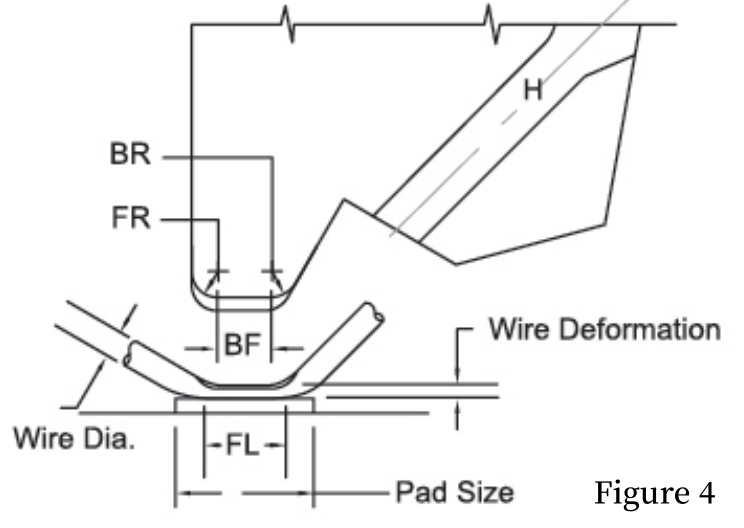
孔径(H):孔径决定键合线能否顺利通过分刀。内孔径过大,键合点会出现偏移或LOOP偏移,甚至焊点变形异常。内孔径过小,键合线与分刀内壁摩擦,产生磨损,降低键合质量。由于键合线存在送丝角度,键合线孔与分刀之间的间隙一般需大于10μm,以保证送丝过程中无摩擦或阻力。
前角半径(FR):FR基本不影响第一次键合,主要提供LOOP工艺,为第二次键合过渡,以利于线弧成型。FR选择过小会增加第二次焊点根部的裂纹或开裂。一般情况下,FR的大小选择与线径相同或略大于线径;对于金线,FR可以选择小于线径。
背半径(BR):BR主要用于LOOP过程中第一条键合线的过渡,有利于第一条键合线的圆弧成型。其次,它有利于断线。BR的选择有助于在断线过程中保持尾线成型的一致性,有利于尾线控制,避免尾线过长造成短路,以及尾线过短造成焊点变形不良。一般来说,金线采用较小的BR,有利于将线切割干净。BR选择过小,容易造成焊点根部出现裂纹或断裂;BR选择过大,可能导致焊接过程中断线不彻底。一般BR的大小选择与线径相同;对于金线,BR可以选择小于线径。
键合平面(BF):键合平面的选择取决于焊丝直径和焊盘尺寸。根据GJB548C标准,楔形焊缝的长度应为焊丝直径的1.5至6倍,键合平面过短易影响键合强度或键合不牢固。因此,楔形焊缝的长度一般应为焊丝直径的1.5倍,且长度不应超过焊盘尺寸或焊丝直径的6倍。
Bond Length(BL):BL主要由FR、BF、BR组成如图4所示。因此,当Pad Size过小时,一定要注意分板刀的FR、BF、BR的Size是否在Pad Size以内,避免超出Pad焊点。一般BL=BF+1/3FR+1/3BR。
4.总结
键合楔 是微组装引线键合的重要工具。在民用领域,引线键合主要应用于芯片、存储器、闪存、传感器、消费电子、汽车电子、功率器件等行业。在军事领域,引线键合主要应用于射频芯片、滤波器、导弹导引头、武器装备、电子信息对抗系统、星载相控阵雷达T/R组件、军用电子、航天、航空及通信等行业。本文介绍了常用键合楔块的材料、结构及选用思路,有助于帮助用户选择最合适的楔块,从而获得良好的焊接质量并降低成本。